镀铝板切边工艺优化 从产线痛点到质量跃升的技术开发实践
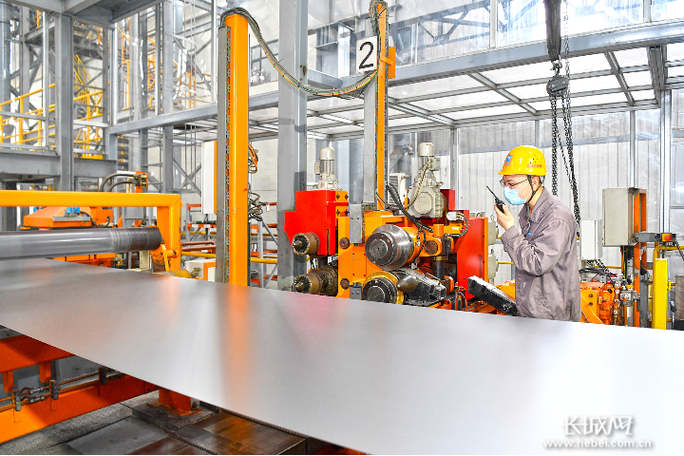
在汽车板产线上,镀铝板因其优异的耐高温氧化性和耐腐蚀性,广泛应用于排气系统、热交换部件等关键位置。镀铝板在切边工序中长期面临一个棘手问题:铝层延展性差,切边时容易产生微裂纹、毛刺甚至局部铝层剥落,直接影响后续成形性能和零件服役寿命。针对这一痛点,技术团队围绕切边工艺展开系统性优化,走出了一条从工艺参数调整到质量验证闭环的技术开发路径。
切边工艺优化的核心在于“精准控制剪切应力分布”。传统切边方案沿用冷轧板的间隙设定,未充分考虑镀铝层与钢基体的力学差异。技术团队首先通过有限元模拟分析不同切边间隙、刀片刃口角度和剪切速度下铝层的应力状态,发现当间隙偏大时,铝层在剪切区承受的拉应力显著升高,是微裂纹萌生的主因。基于模拟结果,团队将切边间隙精度控制在基板厚度的6%—8%范围内,并配套优化刀片刃口几何参数,使剪切面铝层断裂模式由“拉伸撕裂”向“剪切滑移”转变。
工艺参数确定后,产线技术员在试生产阶段对优化后的镀铝板切边质量进行了系统检查。检查内容涵盖切边断面形貌、毛刺高度、铝层附着完整性以及边缘显微硬度分布。借助体视显微镜和扫描电镜观察发现,优化后的切边断面塌角区明显收窄,剪切光亮带占比提升至70%以上,毛刺高度由原来的平均35微米降至12微米以内,切边附近铝层未出现可见剥落或裂纹。进一步通过杯突试验和弯曲试验验证,切边边缘的成形极限较优化前提升约18%,证明切边质量改善有效延缓了边缘开裂的萌生。
质量检查并非终点,而是技术开发闭环中的关键反馈环节。技术员将切边质量数据与工艺参数进行关联分析,建立了以“间隙—刃口磨损量—剪切速度”为输入变量的切边质量预测模型。当刃口磨损量超过阈值时,模型可提前预警切边质量下降风险,指导换刀周期从“固定里程”向“状态触发”转变。这一机制上线后,因切边缺陷导致的镀铝板降级率下降了约40%,产线换刀频次反而有所降低,实现了质量与效率的双赢。
从更宏观的视角看,镀铝板切边工艺优化的技术开发经验具有可迁移性。其方法论——即“以材料分层力学行为为起点,以模拟和试制为手段,以产线质量数据为闭环”——同样适用于镀锌板、铝硅涂层板等复合涂层材料的切边工艺设计。对产线技术员而言,日常的质量检查不再只是“合格与否”的判定,而是工艺持续改进的数据源头。当技术开发与产线操作形成协同迭代,镀铝板产品质量的稳定性和一致性便有了可复制的技术保障。
如若转载,请注明出处:http://www.lrijni.com/product/7.html
更新时间:2026-10-26 14:14:24